

 EN
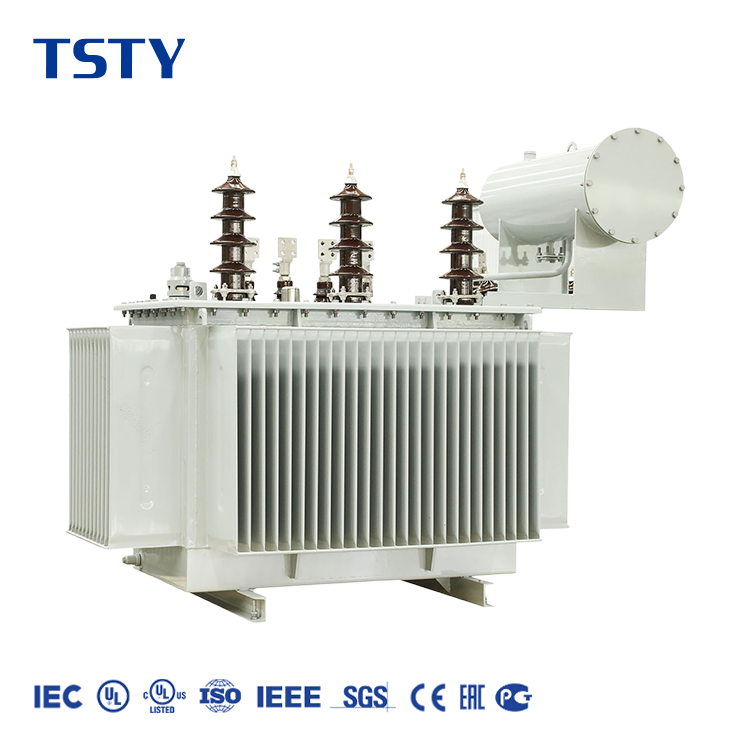
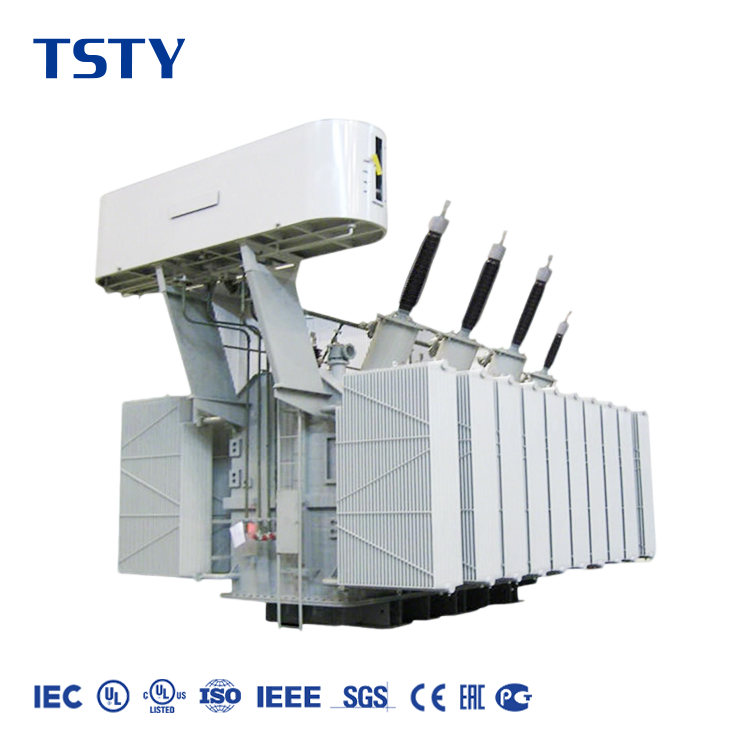
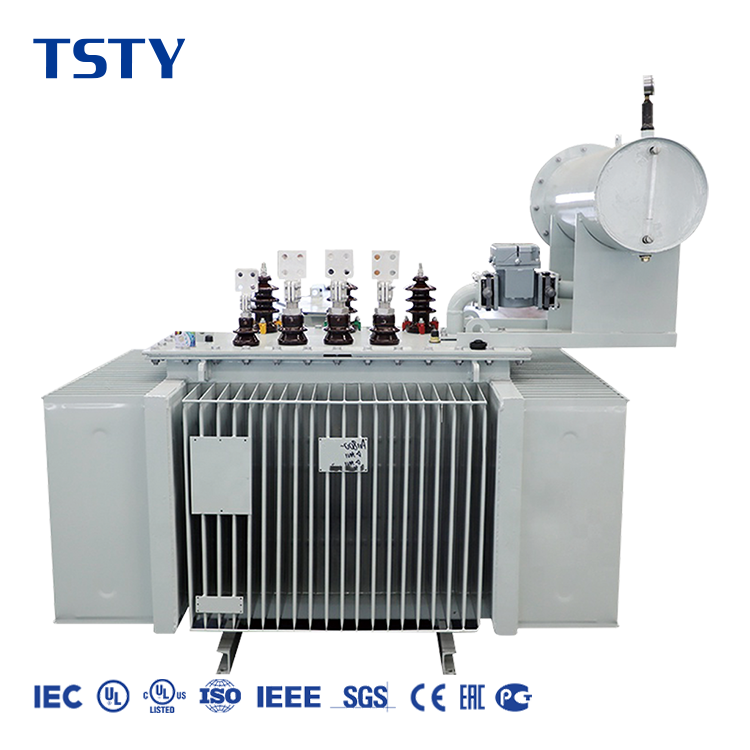
كيفية تقييم مصنِّعي محولات الجهد المتوسط للمشاريع الكهربائية العالمية
تعلّم كيفية تقييم مصنِّعي محولات الجهد المتوسط للمشاريع العالمية. قارن بين الاختبارات والهندسة المخصصة وموثوقية سلسلة التوريد.
عرض المزيد
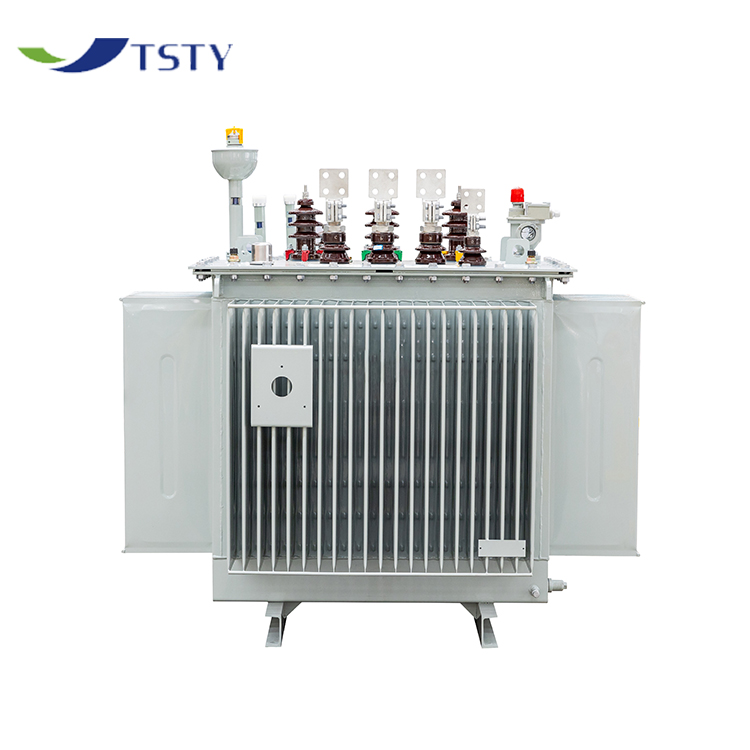
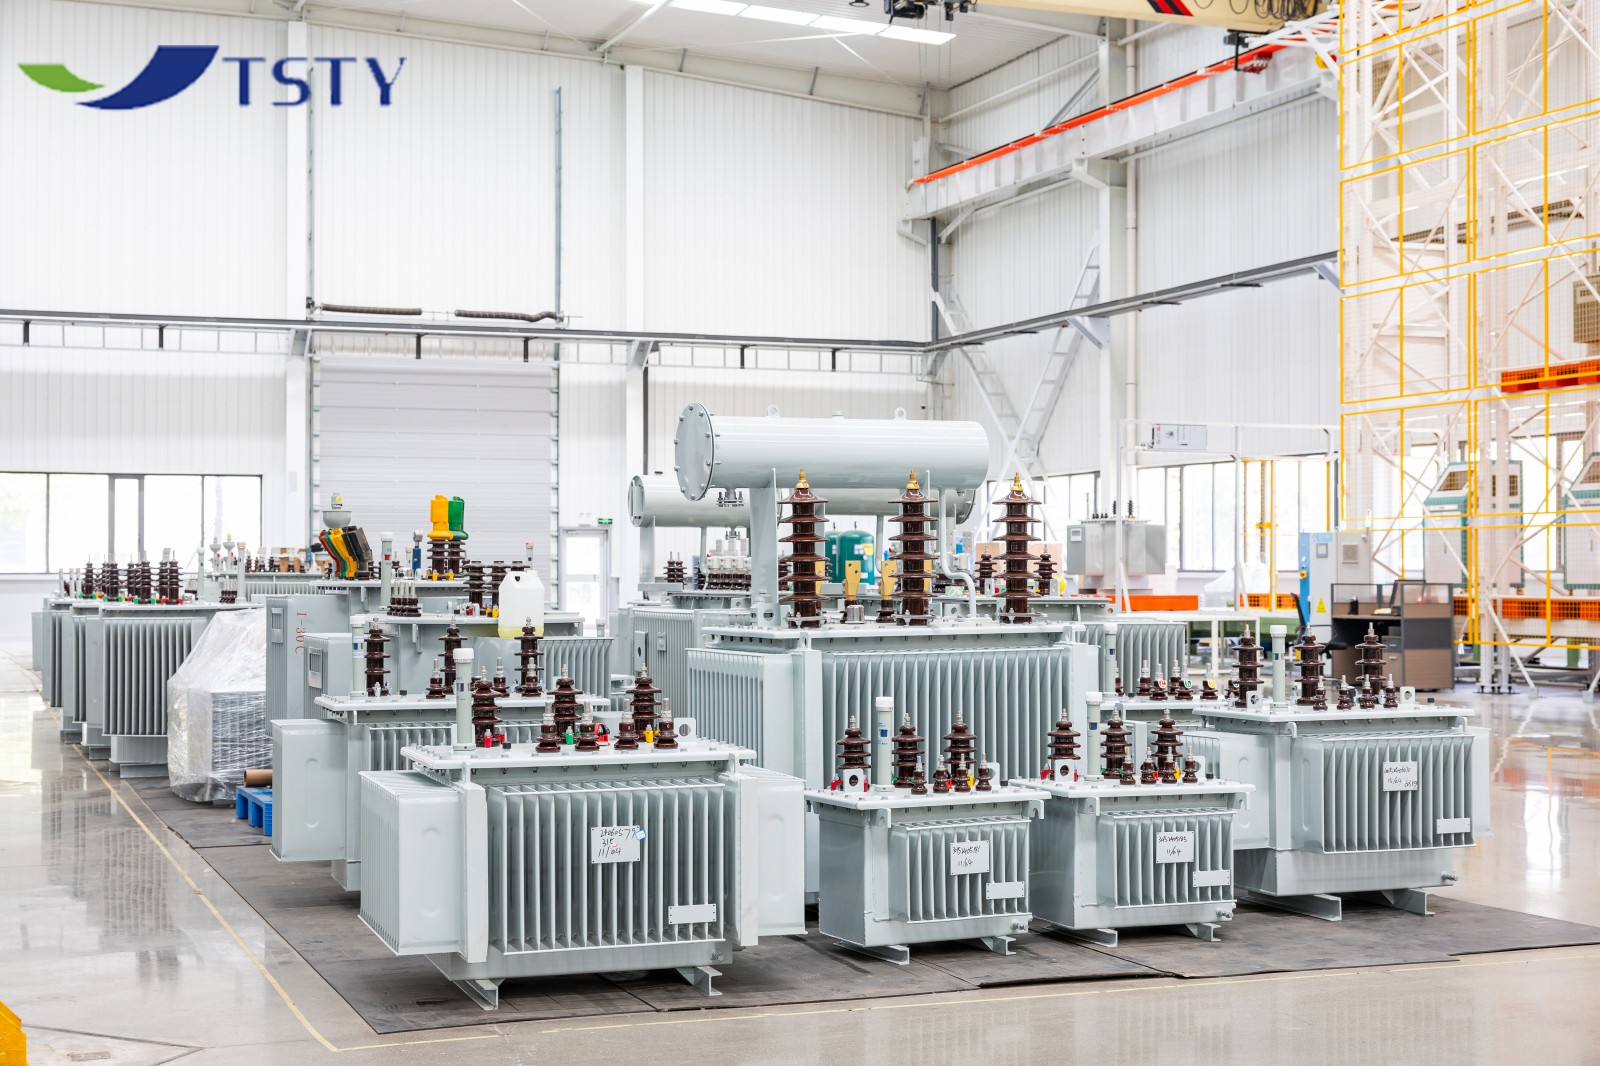
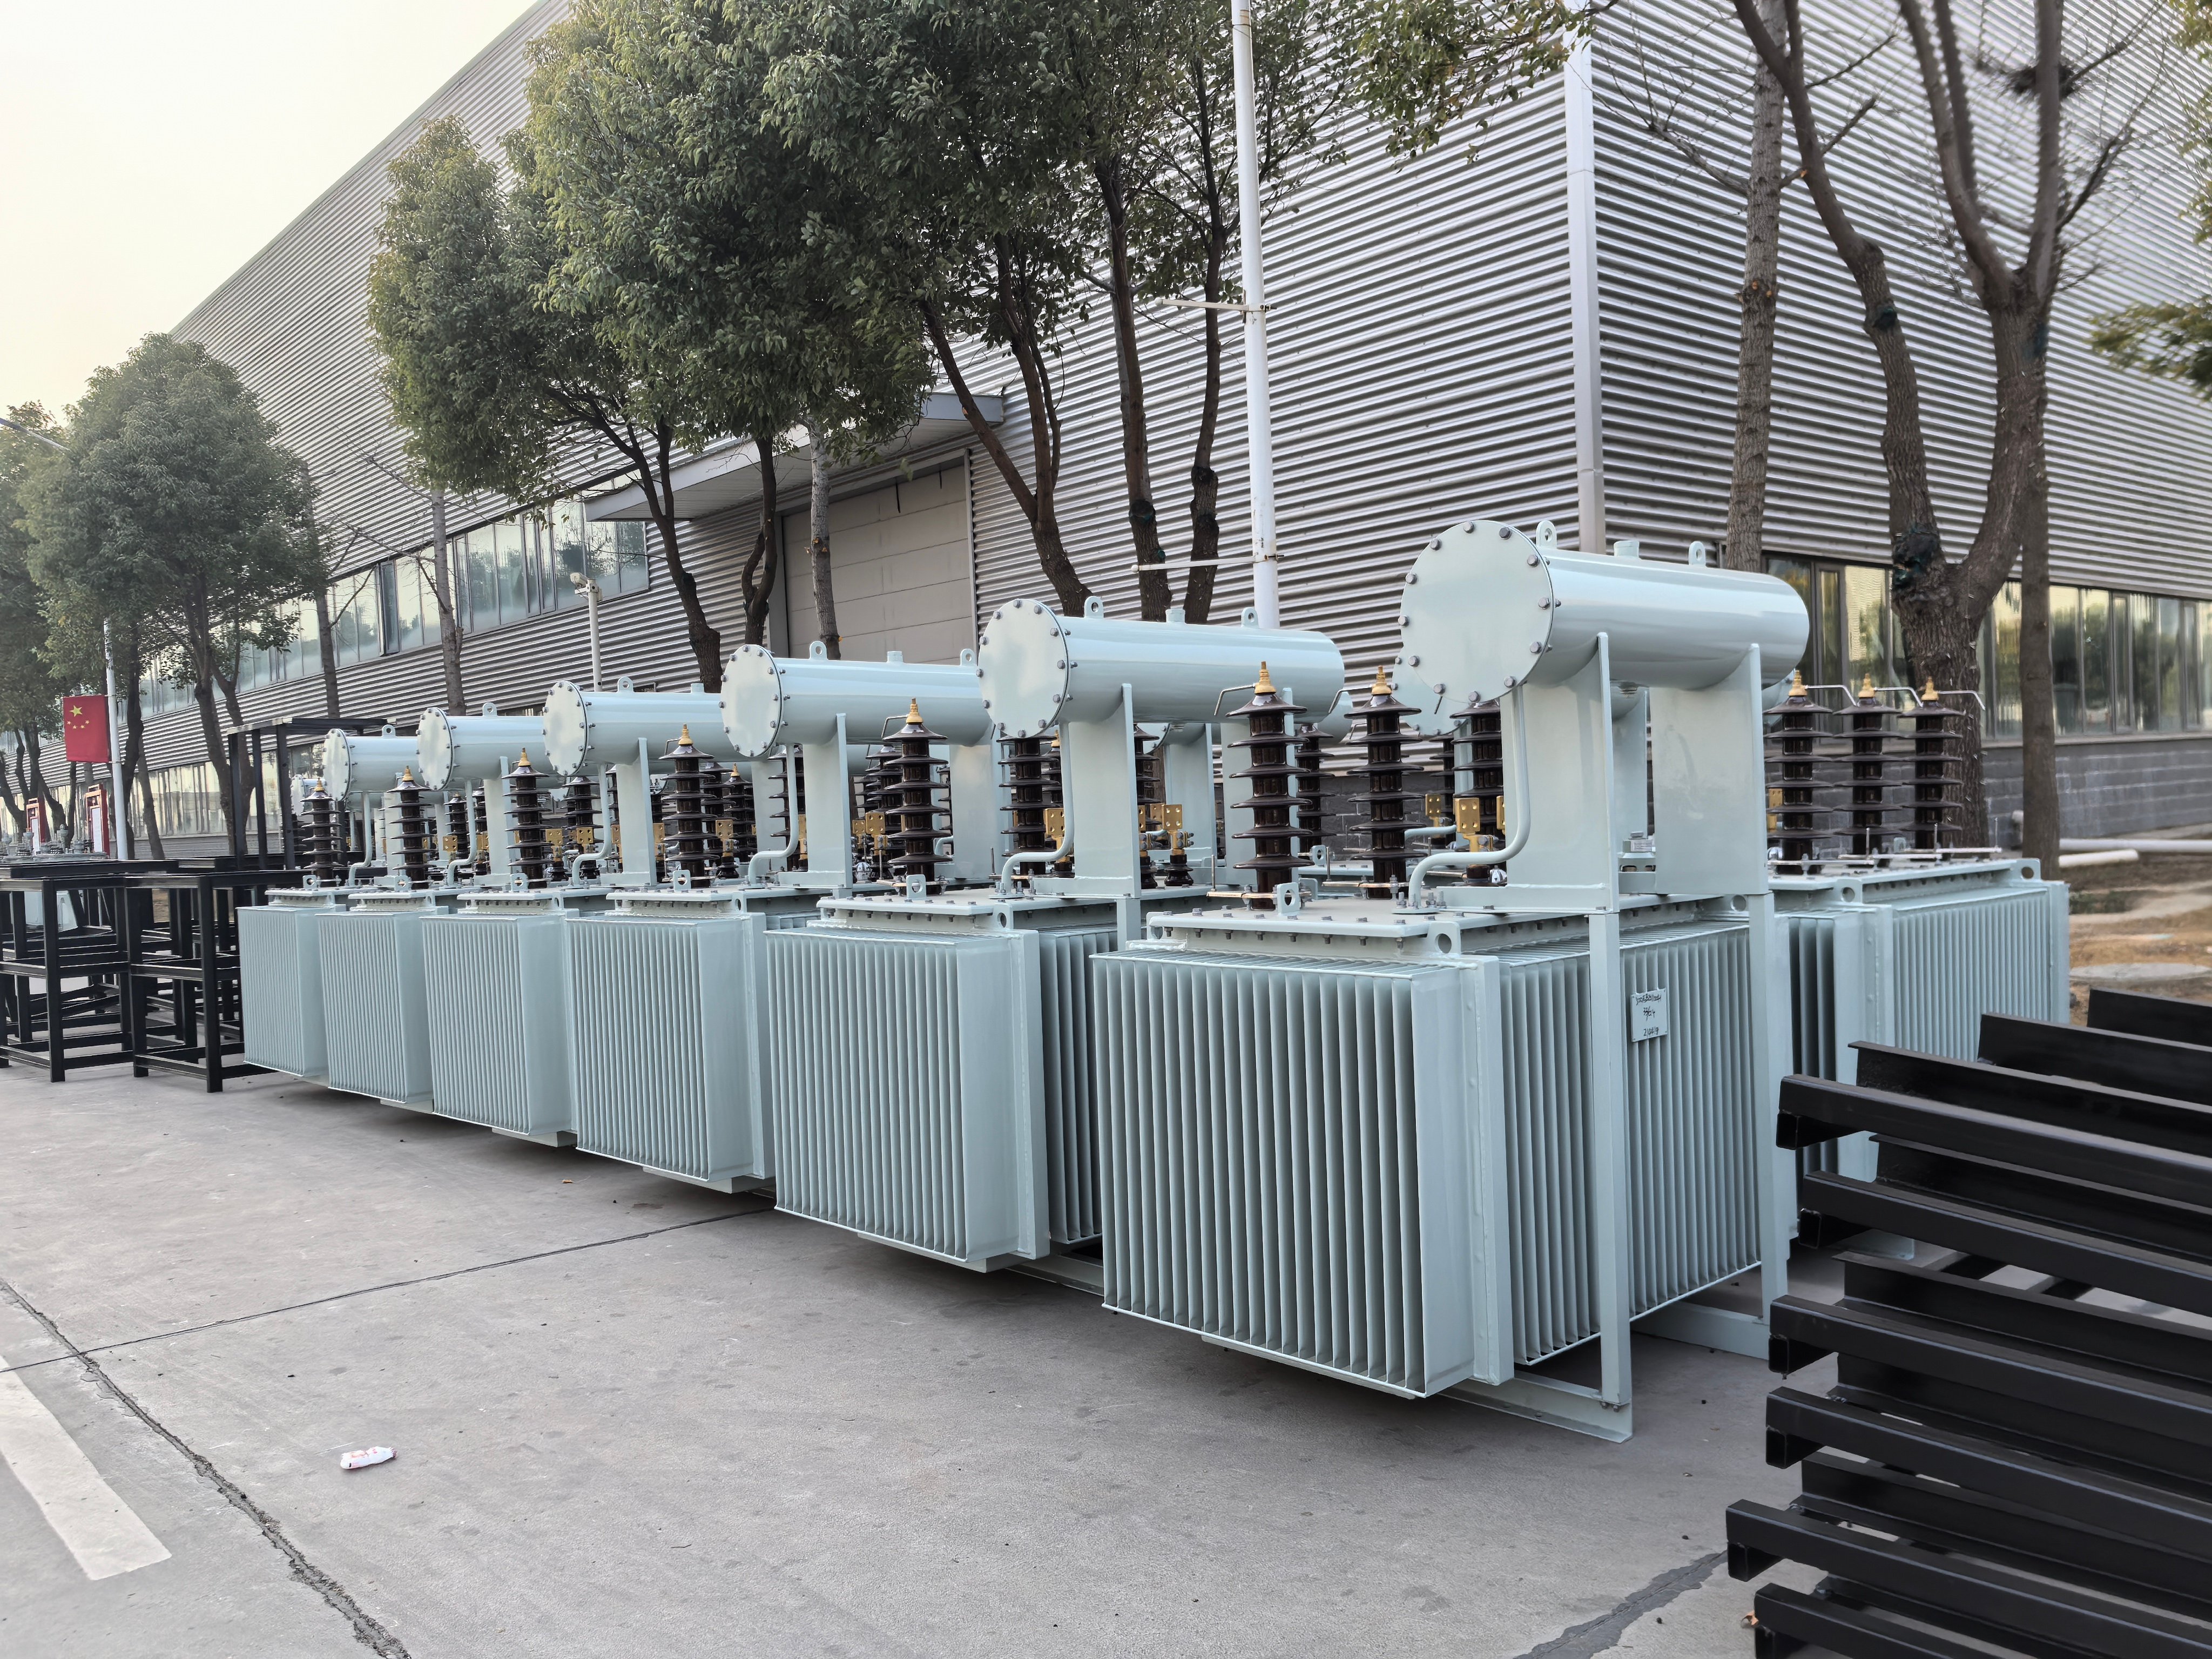
التَّعاوُنُ المُباشِرُ مَعَ مُصنِّعٍ كفؤٍ لمُحَوِّلاتِ الطَّاقَةِ يُعَدُّ قَرارًا إستراتيجيًّا للمُطَوِّرينَ الذين يُدارُونَ بُنىً تَحتيَّةً كَبيرَةَ الحَجم، وشَبَكاتِ المُرفَقاتِ العامَّة، ومَصانِعَ صِناعيَّةً ثَقيلَة. وأهمُّ فَرقٍ بَينَ المُصنِّعِ والمُوزِّعِ يَكمُنُ في عُمقِ السَّيطرَةِ الفنِّيَّة. فالمُصنِّعُ الحَقيقيُّ لمُحَوِّلاتِ الطَّاقَةِ يُشرِفُ عَلى تَحوِيلِ المَوادِّ الأوَّليَّة—مِثلَ لَفَاتِ فولاذِ السِّيليكون الخام، والموصِلاتِ النَّحاسِيَّة، والزَّيتِ المَعْدِنيِّ الغَيرِ مُكرَّر—إلى أَصلٍ كهربائيٍّ مُعقَّدٍ جِدًّا وجاهِزٍ لِلدَّخلِ في الشَّبَكَة.
يبدأ عملية التصنيع بالتصميم الكهربائي والميكانيكي. وتُحلَّل متطلبات التشغيل بدقةٍ شديدة لتحديد هندسة القلب الأمثل وترتيب اللفات. وتستخدم المصانع الحديثة آلات التحكم العددي الحاسوبية الآلية لقطع صفيح الفولاذ السيليكوني وتشكيله على شكل طبقات مُتدرجة. وهذه الدقة ضرورية لتقليل الفجوات الهوائية في الدائرة المغناطيسية، وبالتالي تقليل فقدان الطاقة أثناء وضع الاستعداد للقلب.
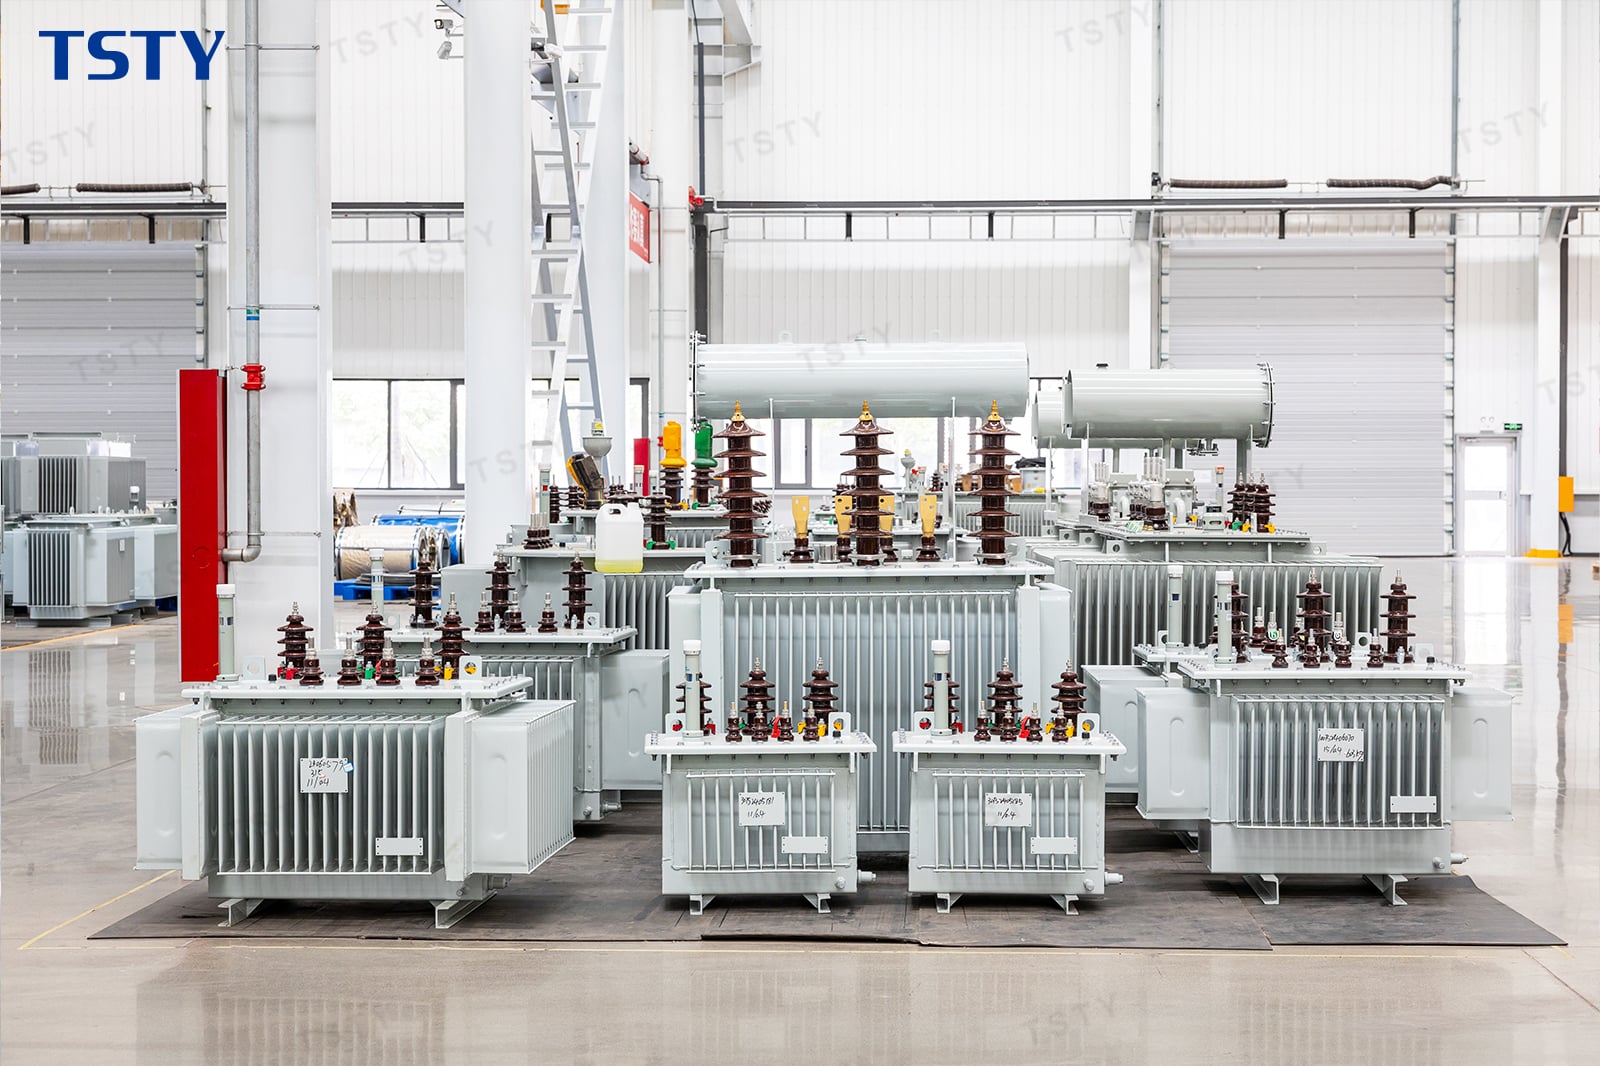
ويُعَدُّ لفّ ملفات النحاس أو الألومنيوم مرحلةً حرجةً أخرى. ويستخدم مصنعو محولات الطاقة المحترفون آلات اللف الرأسية المتخصصة لملفات الجهد العالي للحفاظ على شدٍّ دقيق. وهذا يضمن أن تتحمل اللفات القوى الشعاعية والمحورية الهائلة الناتجة عن حدوث قصرٍ مفاجئ في شبكة النقل.
يتم التحكم في الجودة داخل المصنع بشكل مستمر. وقبل تركيب الجزء الفعّال في خزّان الصلب الكربوني، يخضع لعملية تجفيف دقيقة لاستخلاص الرطوبة من عزل السليلوز. وبعد التجميع وملء الوحدة بزيت العزل تحت فراغ، تنتقل إلى قسم الاختبارات في المصنع. وهناك، يقوم مصنّع محولات الطاقة بإجراء الاختبارات الروتينية الإلزامية، التي تشمل قياس مقاومة العزل ونسب الجهد وخسائر الحمل.
وبالعمل مباشرةً مع خط الإنتاج في المصنع، يمكن لأفراد فرق المشتريات طلب تعديلات تصميمية محددة، وجدولة عمليات تفتيش مستقلة من أطراف ثالثة، والحصول على توضيحات فنية فورية، مما يضمن أن المعدات النهائية تتطابق تمامًا مع المعايير المدنية والكهربائية لمحطة التحويل.
28
Sep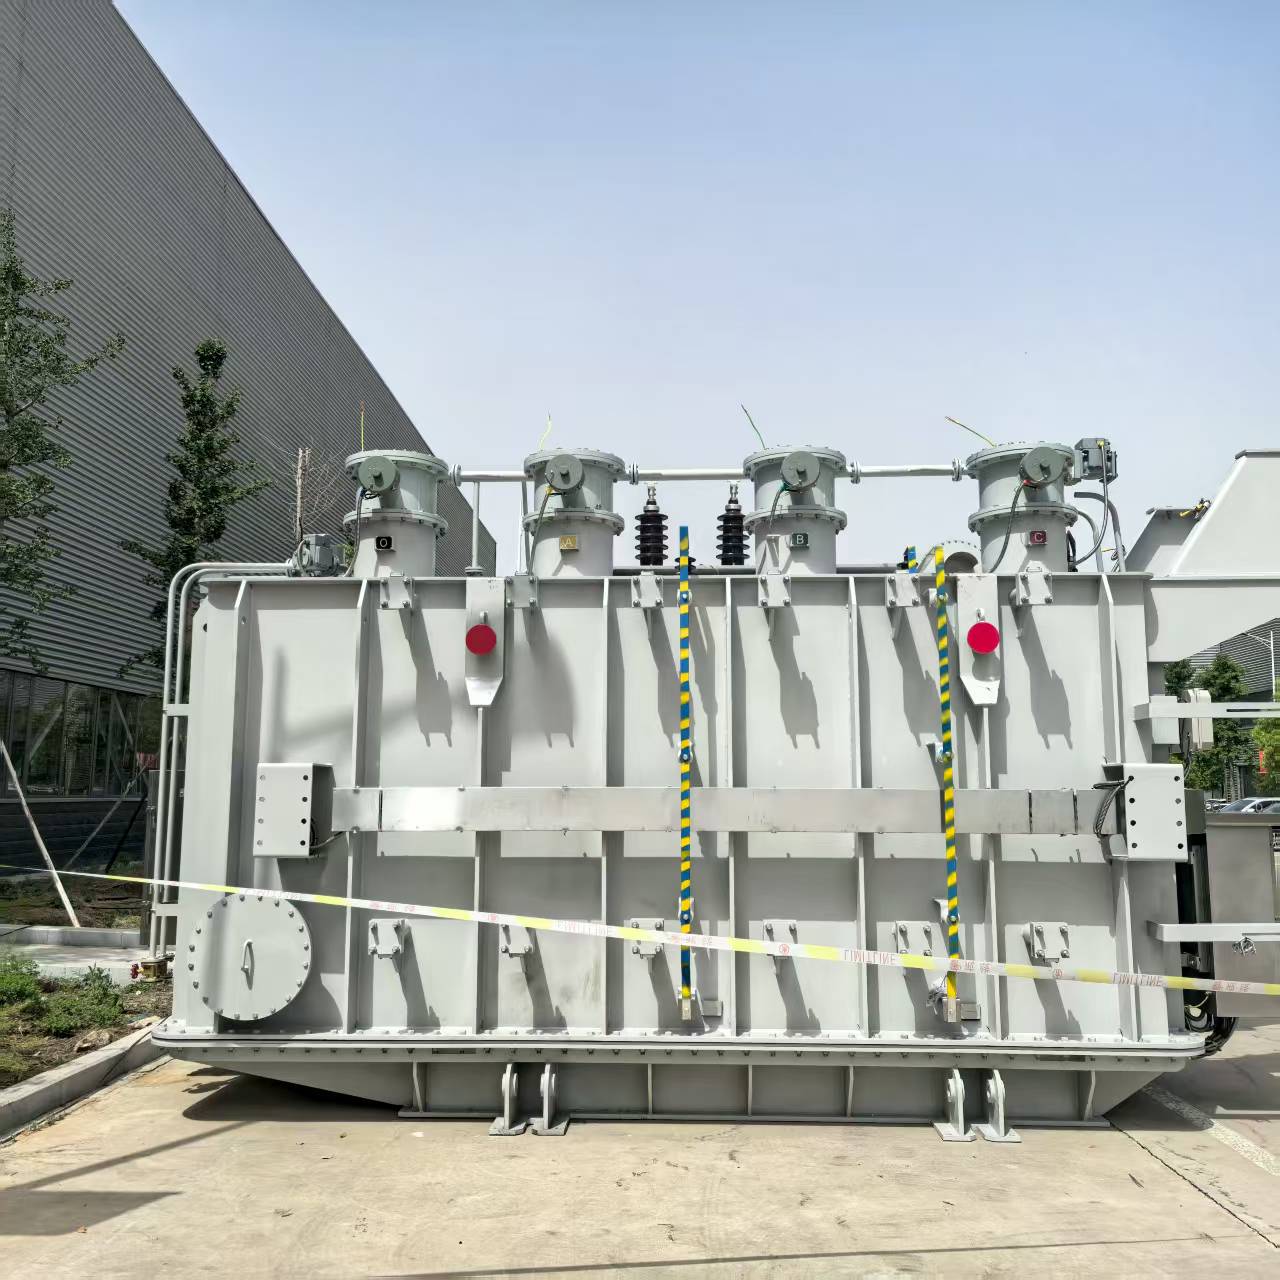
28
Sep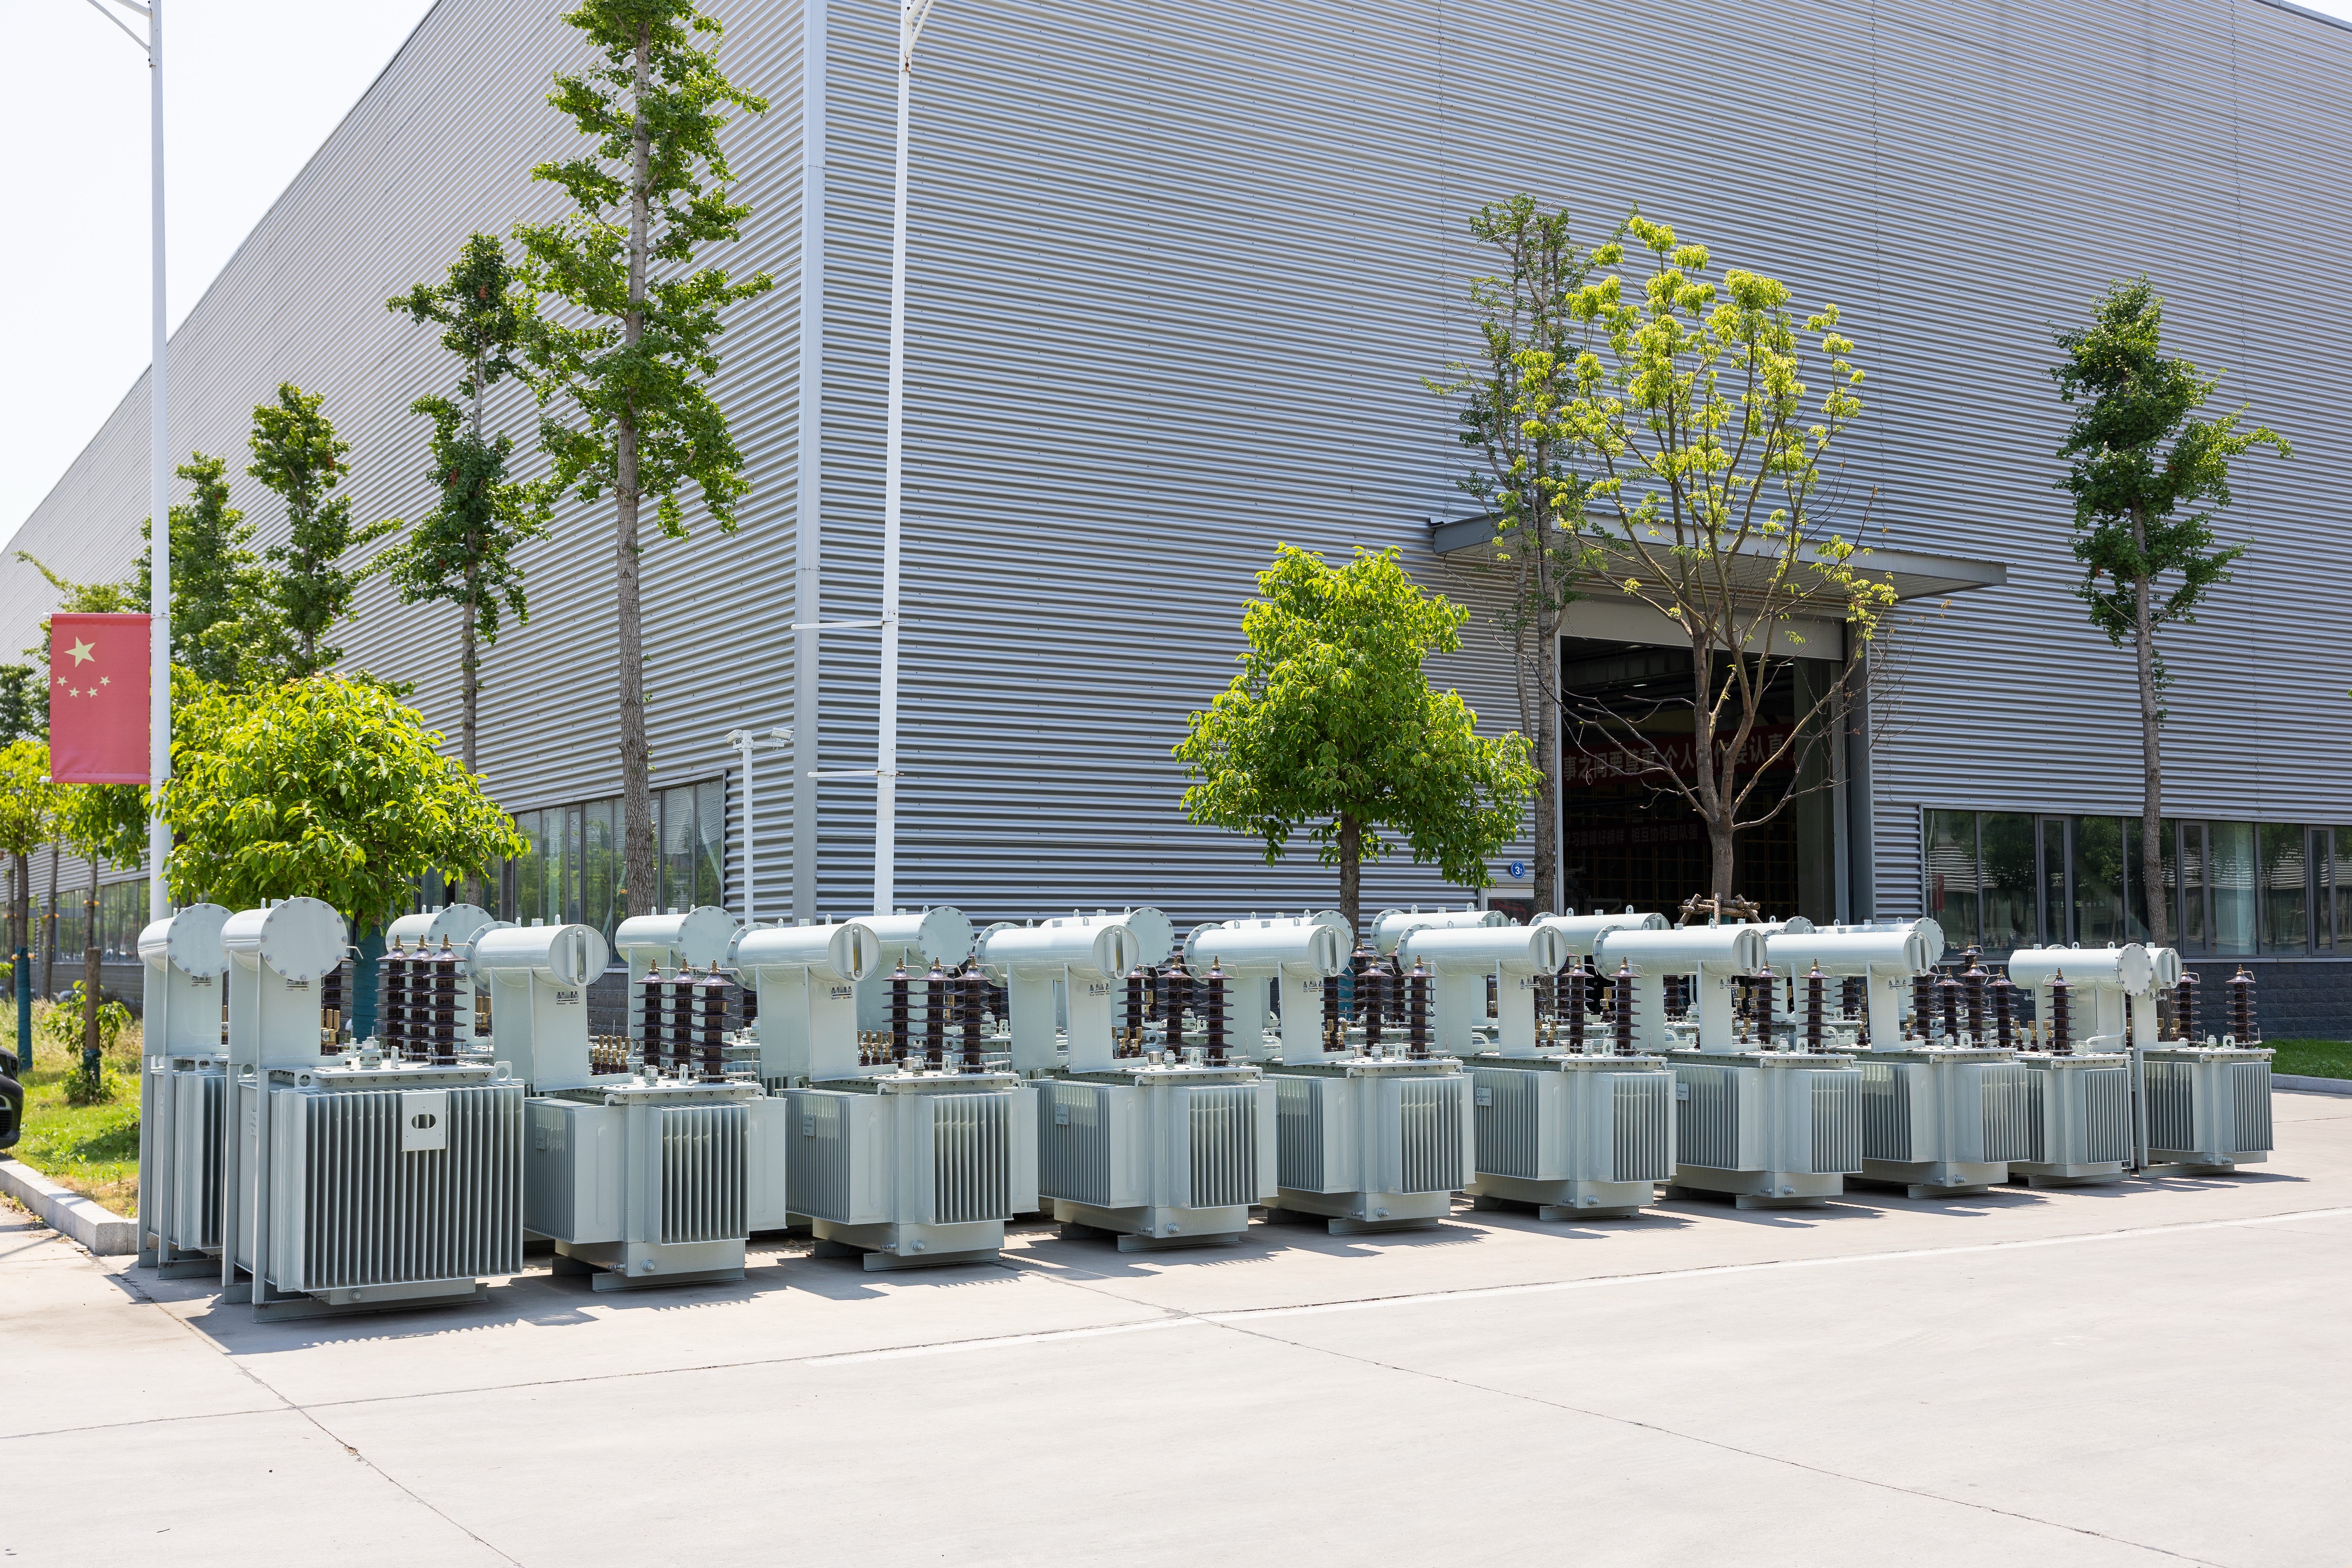
09
Oct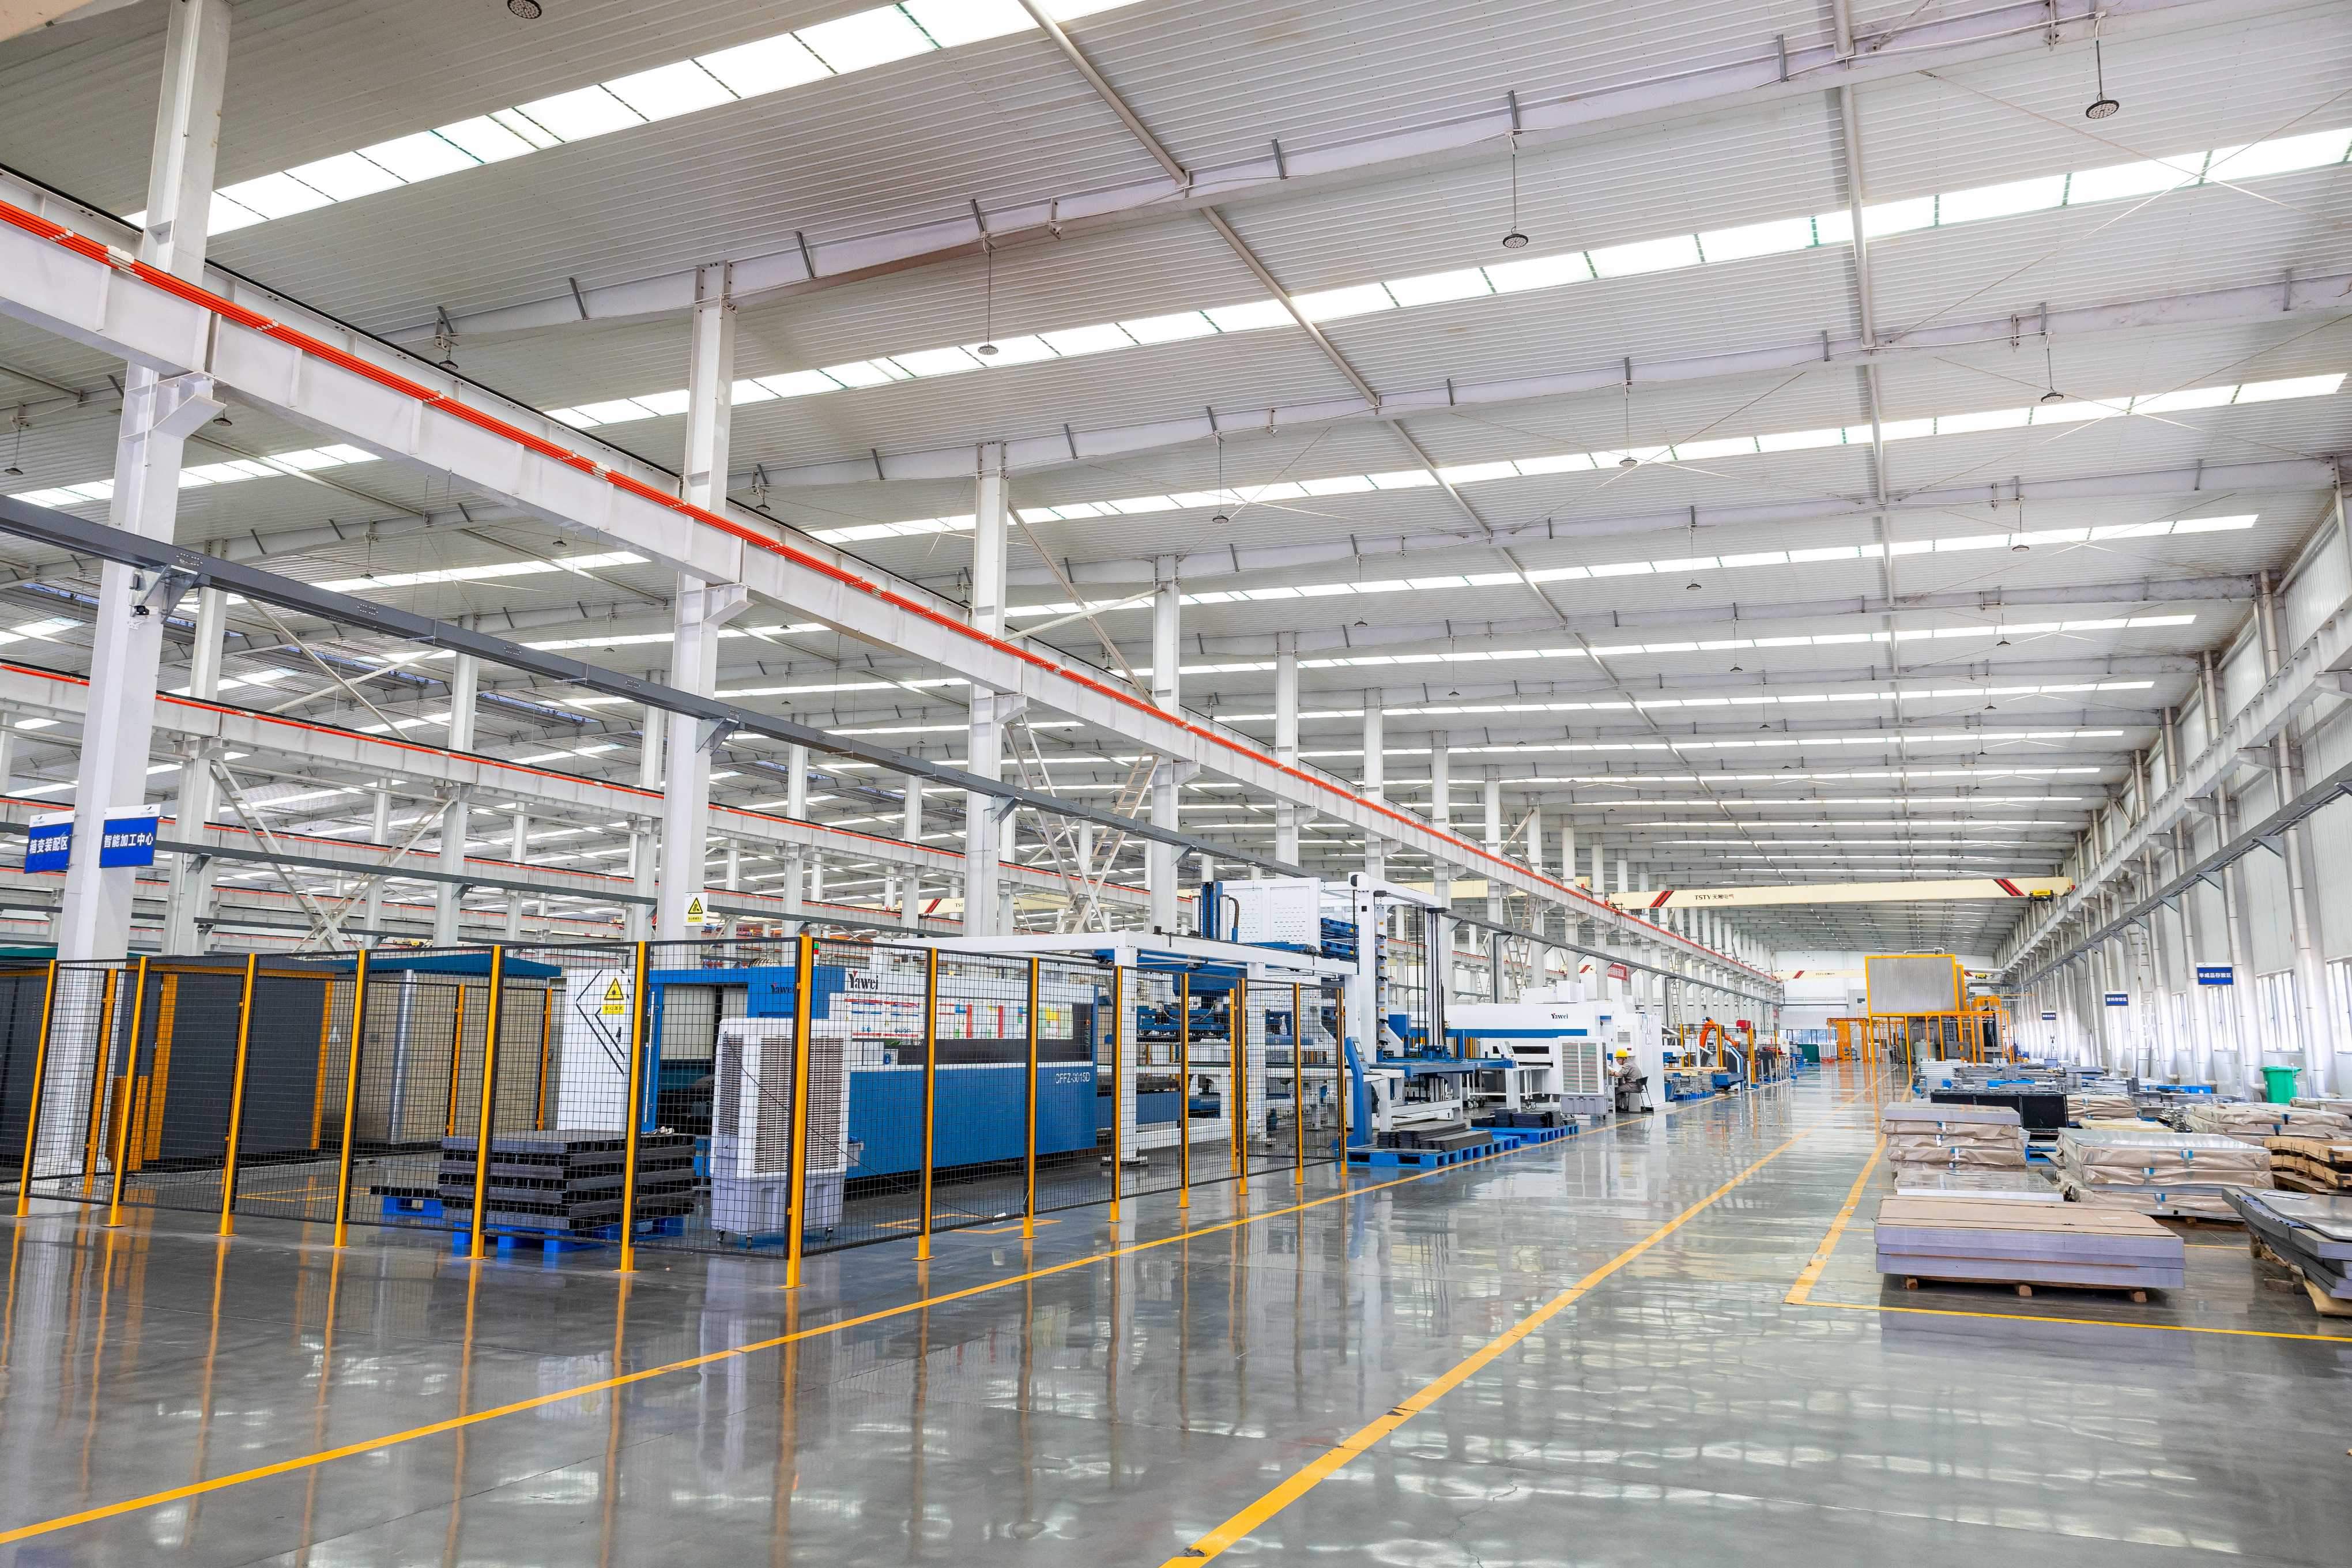
09
Oct